轴承座用钢全解析 从标准到加工销售的一站式指南
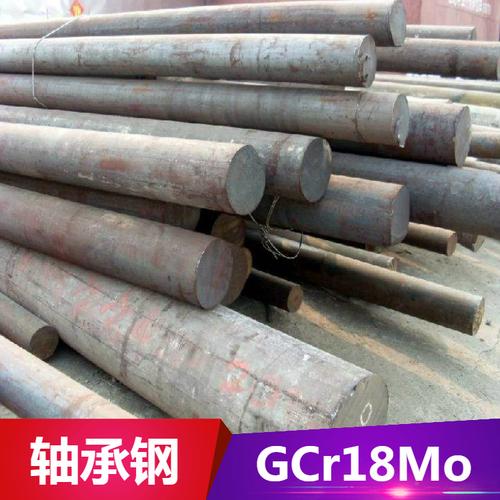
轴承座作为机械设备中支撑轴承的关键部件,其性能直接影响到设备的运转精度和使用寿命。而轴承座用钢的选择、加工及采购,则是确保轴承座质量的基础。本文将围绕轴承座用钢的标准、材料介绍、切割与加工工艺,以及产品销售渠道,为您提供一份全面的参考指南。
一、轴承座用钢标准
轴承座用钢需满足一定的力学性能、加工性能和焊接性能要求。常见的标准体系包括国标(GB)、美标(ASTM)、日标(JIS)和欧标(EN)等。例如:
- GB/T 700:碳素结构钢标准,适用于一般用途的轴承座。
- GB/T 1591:低合金高强度结构钢标准,适用于承受较大载荷的轴承座。
- ASTM A36/A36M:美国碳素结构钢标准,广泛用于焊接结构件。
- JIS G3101:日本一般结构用轧制钢材标准。
在实际选材中,还需考虑轴承座的工作环境(如温度、腐蚀性)和受力情况,遵循相应的行业标准(如矿山机械、冶金机械等专用标准)。
二、轴承座用钢介绍
轴承座常用钢材主要包括以下几类:
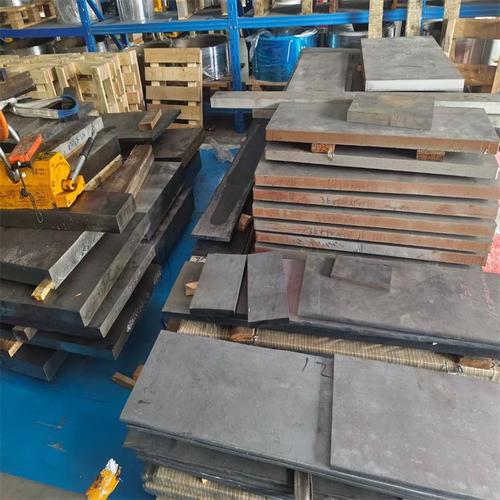
- 碳素结构钢:如Q235B、Q345B,具有良好的塑性和焊接性能,成本较低,适用于中小型轴承座。
- 优质碳素结构钢:如45钢,经调质处理后具有较高的强度和韧性,适用于中等载荷轴承座。
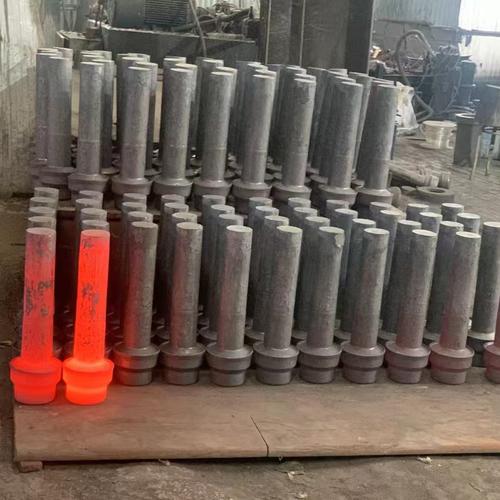
- 合金结构钢:如40Cr、42CrMo,淬透性好,经热处理后可获得优异的综合力学性能,适用于重载或冲击载荷下的轴承座。
- 铸钢:如ZG270-500、ZG310-570,适用于形状复杂、批量较大的轴承座,可直接铸造成型。
- 球墨铸铁:如QT450-10、QT500-7,具有良好的减振性和切削加工性,常用于中等载荷的轴承座。
选材时需综合考虑强度、韧性、加工成本及供货周期等因素。
三、轴承座用钢切割
切割是轴承座加工的第一道工序,常用切割方法有:
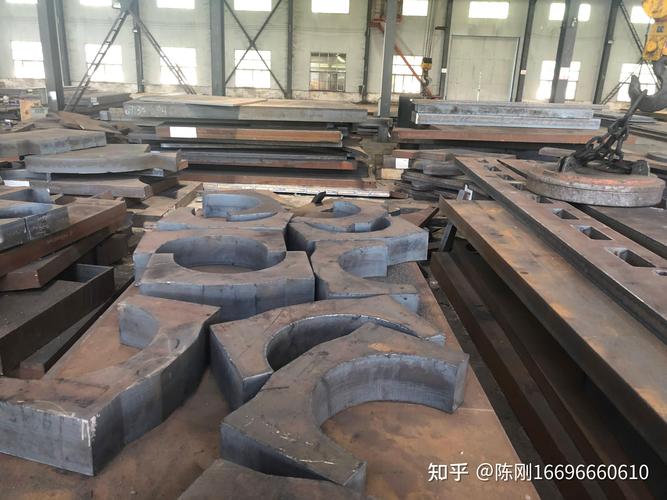
- 火焰切割:适用于厚板碳钢,切割成本低,但热影响区较大,需注意变形控制。
- 等离子切割:切割速度快,精度较高,适用于中厚板及不锈钢等材料。
- 激光切割:精度高、热影响区小,适用于薄板及复杂形状的切割。
- 水刀切割:冷切割工艺,无热变形,适用于对热敏感的材料。
切割时需根据材料厚度、精度要求和批量选择合适的方法,并注意切割后的边缘质量,必要时进行修磨。
四、轴承座用钢加工
轴承座加工通常包括以下工序:
- 下料:按图纸尺寸切割钢材。
- 机加工:包括车削、铣削、钻孔、镗孔等,确保轴承座内孔尺寸精度和形位公差。
- 焊接:对于分体式轴承座,需进行焊接组对,注意焊接工艺参数以避免变形。
- 热处理:根据材料和要求进行退火、正火或调质处理,以改善切削性能或获得所需力学性能。
- 表面处理:如喷涂、电镀等,以提高耐腐蚀性。
加工过程中需严格控制尺寸精度和表面粗糙度,确保轴承座与轴承的配合精度。对于大型或精密轴承座,建议采用数控机床加工,并配合三坐标测量仪进行检测。
五、轴承钢材产品销售
购买轴承座用钢时,可通过以下渠道:
- 钢材市场:传统现货市场,适合小批量采购,可现场验货。
- 钢厂直销:批量大时可直接向钢厂订货,价格有优势,但通常有起订量要求。
- 线上平台:如找钢网等钢铁电商平台,信息透明,可对比价格和规格,方便快捷。
- 加工配送中心:提供切割、加工一体化服务,减少中间环节。
采购时需注意:明确材料牌号、规格尺寸、执行标准及交货状态;索取质量证明书;对于重要用途,可要求第三方检测。建议与信誉良好的供应商建立长期合作,以确保材料质量的稳定性和供货及时性。
轴承座用钢的选择和应用是一个系统工程,涉及标准、材料、加工和采购多个环节。希望本文能为您在轴承座的设计、制造和采购中提供有益的参考。
如若转载,请注明出处:http://www.mzfrp.com/product/13.html
更新时间:2026-10-26 19:01:34